

PTFE уплотнительная полоса: надёжное решение для герметизации
2026-10-12
содержание
PTFE уплотнительная полоса — не просто кусок белого пластика. Это технологическое решение, которое остаётся целым при –200 °C и не плавится при +260 °C. Она не реагирует на царскую водку, концентрированную серную кислоту, расплавленный натрий — и при этом сохраняет эластичность после 15 лет в стационарном узле. Мы производим такие полосы с 2000 года. И знаем: если уплотнение «потекло» в химическом реакторе или заклинило в гидротурбине — проблема редко в материале. Чаще — в том, как его обработали, смонтировали и проверили.
Почему PTFE-полоса работает там, где другие материалы отказываются?
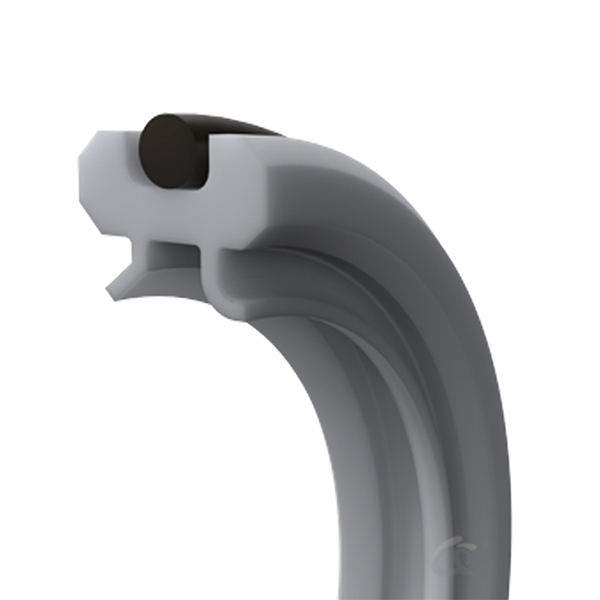
Обычные резиновые или паронитовые прокладки теряют форму при нагреве, набухают в растворителях, растрескиваются от озона. PTFE — другое дело. Его молекулярная решётка состоит из углеродной цепи, полностью «одетой» в атомы фтора. Эта «броня» делает материал химически инертным почти ко всем веществам, кроме расплавленных щелочных металлов и трифторида хлора. Но главное — это не пассивная устойчивость. Мы видели, как PTFE-полоса в сборке сальника TRIHP выдержала 47 тысяч циклов вращения вала при 350 об/мин и давлении 12 МПа — без замены. Причина? Не только чистота сырья, но и контролируемая пористость после травления поверхности. Именно так мы получаем баланс между герметичностью и трением.
Где ошибаются при выборе — и как этого избежать
Некоторые заказчики считают: «Если PTFE — значит, подойдёт везде». Это опасное заблуждение. Сплошная полоса без наполнителя даст течь при вибрации. Полоса с наполнителем из стекловолокна может вызвать абразивный износ вала. А если вырезать её «на глаз» — даже 0,1 мм перекоса приведёт к локальному перегреву и разрушению. Мы сталкивались с этим в проекте для ветрогенератора в Архангельской области: первая партия уплотнений прослужила 8 месяцев вместо заявленных 5 лет. Причиной стала не точность станка, а отсутствие компенсации теплового расширения в конструкции фланца. Решение — не «уплотнить сильнее», а адаптировать полосу под конкретный зазор, температурный профиль и тип нагрузки. Для этого у нас есть 7 оптических измерителей и стенд испытаний с регулируемой радиальной силой.
Как устроена настоящая PTFE-полоса — за пределами каталога
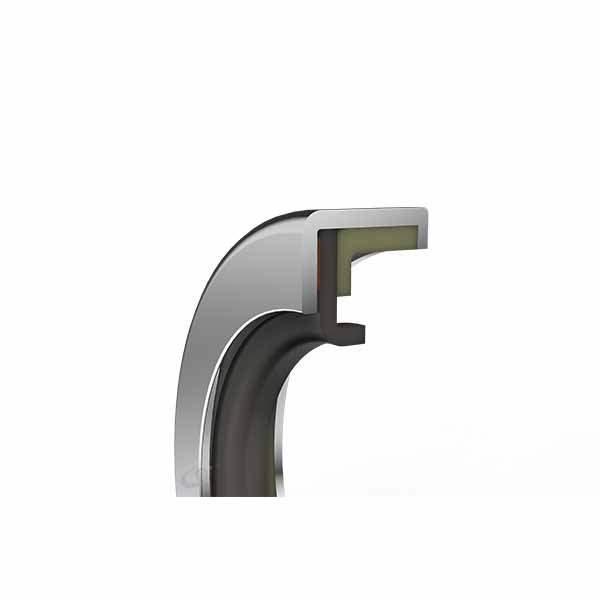
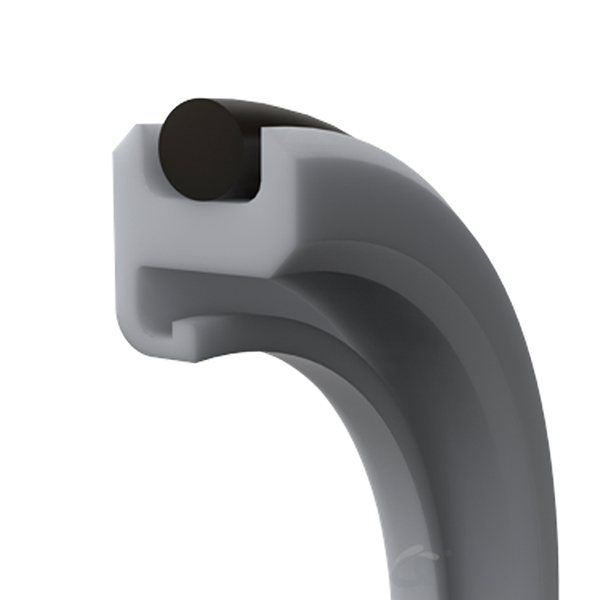
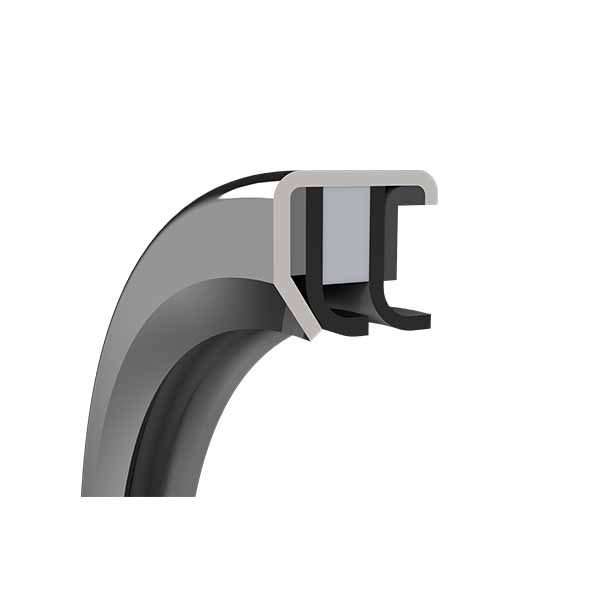
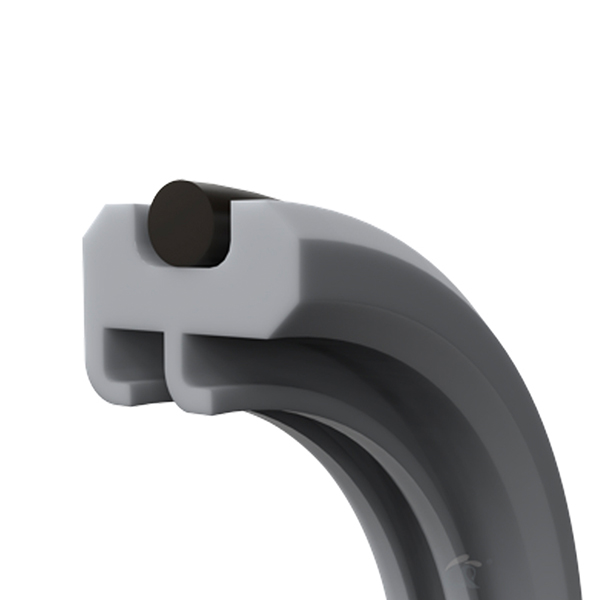
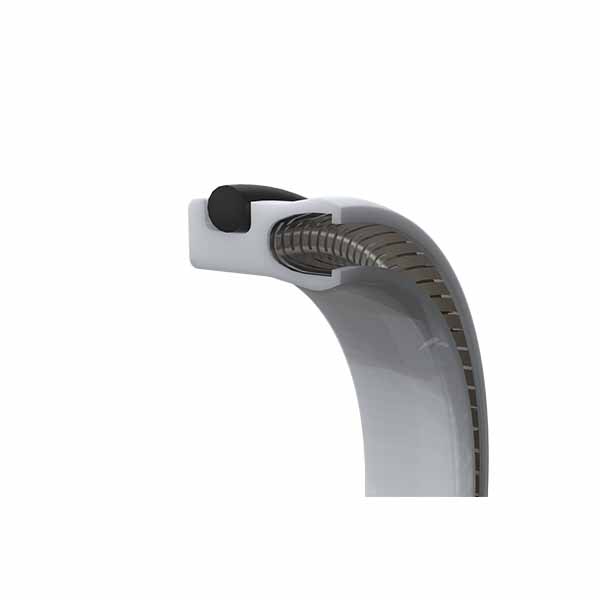
Это не просто нарезанный лист. Каждая полоса проходит 5 этапов: смешивание (в 6 высокоскоростных смесителях), формование (на 11 автоматических машинах), прессование (20 гидравлических прессов), спекание (в 7 программируемых печах с точностью ±1,5 °C) и финишное точение (на 55 станках с ЧПУ). После травления — обязательные испытания на растяжение, DSC/TGA-анализ и проверка радиальной силы. Только тогда она попадает в ассортимент. Например, полоса для сальника LWC-P содержит пружинный элемент из нержавеющей стали 316L — он компенсирует износ в течение всего срока службы. А полоса под вращательный сальник WLT имеет микрорельеф, который создаёт гидродинамический эффект и снижает трение на 37% по сравнению со стандартом.
Что даёт вам полная вертикальная интеграция
- Контроль над составом: Мы сами подбираем соотношение PTFE, наполнителей и модификаторов — без посредников и «универсальных» рецептур
- Скорость адаптации: Если нужна полоса шириной 12,7 мм с допуском ±0,015 мм — срок изготовления образца — 3 рабочих дня
- Повторяемость: Сертификация по ISO 9001 и IATF 16949 гарантирует, что 1000-я деталь будет идентична первой
- Экология процесса: Наши печи снижают энергопотребление на 22% по сравнению с аналогами; отходы перерабатываются на 98%
PTFE уплотнительная полоса — это не компонент. Это точка соприкосновения материаловедения, механики и эксплуатационного опыта. Она работает не потому, что «должна», а потому, что её поняли до последнего микрометра. Узнайте, какая ширина, толщина и модификация подойдут именно вашей установке — на сайте https://www.cnptfeseal.com.